eng

+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
ほとんどのステンレス鋼ネジは棒材から切り出されません。これらは、多くのエンジニアが驚くような速度でワイヤーから冷間成形され、その後、ねじ山を巻き、洗浄し、検査されます。各ステップにより、完成したネジに粒子の流れ、表面仕上げ、ネジ山の精度、腐食性能などの痕跡が残ります。この記事では、「ねじ」という言葉は、ボルトやその他の頭付きねじ締め具を指します。このプロセスを理解していれば、購入する部品についてより適切な質問をすることができ、同じアセンブリ内で同じ寸法の 2 つのネジが大きく異なる動作をする理由を認識できるようになります。
すべてのネジは、通常直径 5.5 mm ~ 25 mm の鋼線材から始まり、強度と耐食性を考慮して選択されたグレードで供給されます。ステンレス鋼ファスナーの最も一般的なオーステナイトグレードは 304/304L および 316/316L です。グレード 316L にはモリブデンが含まれており、塩化物や酸に対する耐性が向上するため、海洋、化学、食品加工環境に最適です。成形前に、ロッドを酸洗いしてスケールを除去し、適切な絞り潤滑剤を塗布し、一連の超硬ダイスを通して絞り加工を行って、作成するネジのサイズに必要な正確な直径に達します。
伸線は直径だけではありません。また、ヘッダーダイに充填されるブランクの体積と、ヘッダーが処理できるワイヤーの硬さも制御します。ワイヤーが硬すぎると、ヘッダーダイスで亀裂が生じる可能性があります。ワイヤーが柔らかすぎると、鋭利な頭の角を埋めることができない場合があります。そのため、メーカーは製造前に、入荷した材料証明書、引張強度、表面欠陥をチェックします。
冷間圧造は現代のネジ製造の中核です。伸線されたワイヤは、正確なブランク重量に合わせて切断され、一連のダイスを通過して、高速でパンチで打ち付けられます。衝撃により鋼がヘッドの形状に強制的に流れ込みます。六角頭、なべ頭、皿頭、フランジ、角首などを金属を加熱せずに成形できます。材料が流動するため、粒子構造は切断によって中断されるのではなく、ヘッドの輪郭に沿って形成されます。これが、冷間頭ねじが同じ材質の機械加工ねじよりも強力で信頼性が高い主な理由です。
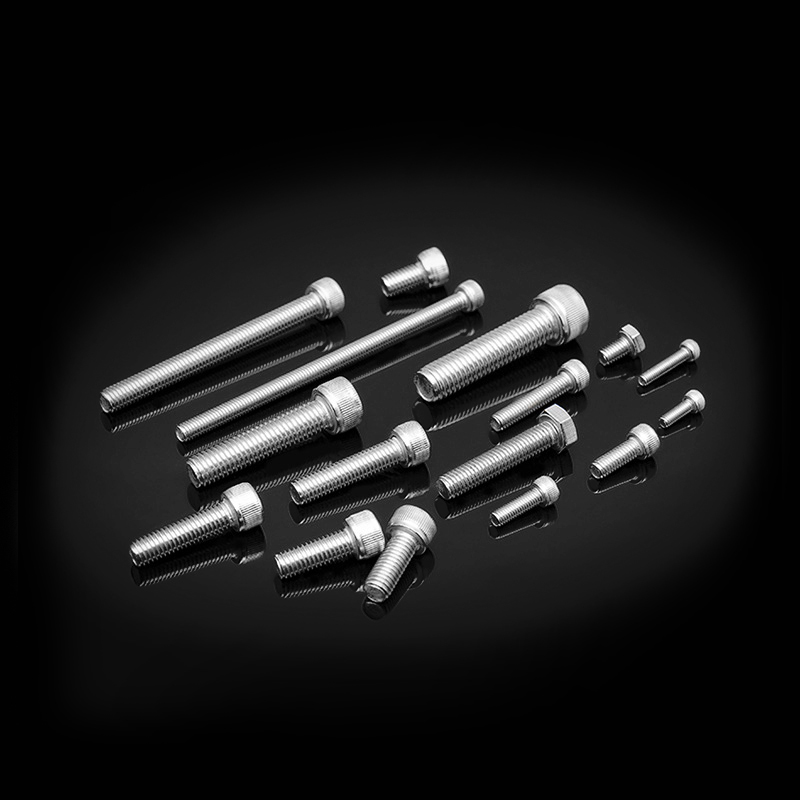
冷間成形ヘッドの一般的な例としては、六角穴付きボルトがあります。内部の六角ソケットは機械加工されたブランクからブローチ加工されていません。ヘッダー内で押し出されることで粒子構造が連続的に保たれます。
 DIN 912 ステンレス鋼六角穴付きボルト 冷間圧造により内部の六角穴が押し出され、粒子構造が連続的に保たれます。トルク取り付けや高負荷下での強力な締め付けが必要な機械装置の接続に適しています。 製品を見る→
冷間圧造では、木材や構造物の接続によく使用される四角い首を持つマッシュルームヘッドなどの特殊なヘッド形状や、経済的に切断できない非標準形状も生成されます。
ヘッド成形後のブランクにはネジ山がありません。次のステップは、ねじ山転造であり、ねじ山形成とも呼ばれます。ブランクは、平らなダイの間、または必要なねじ山の鏡像である隆起と溝を持つ回転する円筒形のダイの間で絞られます。金型が鋼を圧縮すると、材料が外側に押し出されて根元と頂部が形成されます。切りくずや材料のロスがありません。
転造ねじにはいくつかの利点があります。
ねじ切りは、非常に大きな直径、サンプル、または転がすのに十分な延性がない材料のために予約されています。サイズ M2 ~ M20 のほとんどのステンレス鋼ネジでは、転造が標準です。
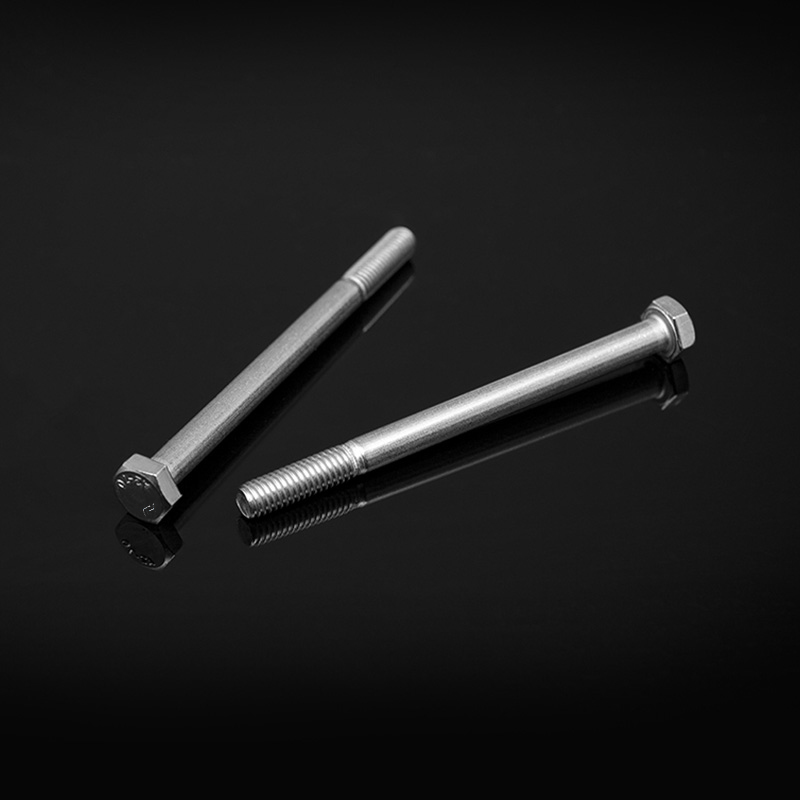
DIN 933 に準拠して製造された全ねじ六角頭ねじは典型的な例です。頭部は冷間圧造され、シャンクの全長が 1 回のパスで転造されます。
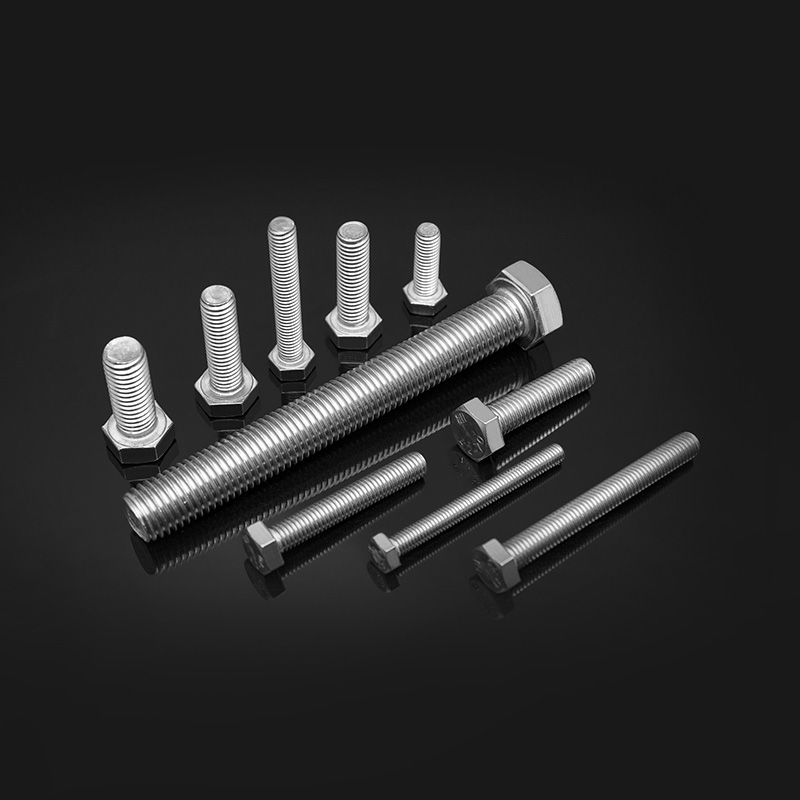 DIN 933 ステンレス鋼全ねじ六角ボルト 全ねじ設計により、耐久性の高い用途に強力な接続を提供します。冷間圧造とねじ転造をワンパスで行うため、重機、産業機械、建設に適しています。 製品を見る→
よくある誤解の 1 つは、ステンレス鋼のネジは炉の熱処理によって硬化されるというものです。実際には、304 や 316L などのオーステナイト系グレードは熱処理によって硬化することができません。その強度は、伸線加工と冷間圧造による冷間加工によってもたらされます。厳しい成形後の残留応力を緩和するために低温処理が適用される場合があり、材料が加工硬化しすぎた場合には焼きなましによって延性を回復することができます。
410 や 420 などのマルテンサイト系ステンレス鋼は異なります。焼き入れと焼き戻しによって硬化され、より高い硬度と耐摩耗性が必要な場合に使用されます。工業用オーステナイト系ファスナーの場合、A2-70 または A4-80 というフレーズですでに特性クラスがわかります。これは冷間加工によって達成されます。
成形と熱処理の後、ネジは洗浄されて潤滑剤と金属微粉が除去され、硝酸またはクエン酸浴で不動態化されます。不動態化は表面から遊離鉄を溶解し、ステンレス鋼に耐食性を与える自然な酸化クロム層を促進します。より明るく滑らかな表面を得るには、電解研磨を指定できます。
品質管理は、入力ワイヤから梱包されたカートンまで行われます。当社の生産ラインでは、ブランクのサイズ、ヘッドの充填量、ネジのピッチ直径、硬度、および視覚的な表面状態を監視します。最終的なランダムサンプルは、該当する基準に従ってテストされます。以下の表は、一般的なチェックをまとめたものです。
| チェックする | 検証する内容 | 一般的な方法 |
|---|---|---|
| 寸法精度 | 頭部高さ、頭部幅、ねじピッチ径 | キャリパー、プラグゲージ、オプティカルコンパレータ |
| 機械的強度 | 耐荷重、引張強さ | 引張試験機 |
| 硬度 | へこみへの耐性 | ビッカース試験またはロックウェル試験 |
| 耐食性 | 赤錆に対する耐性 | 塩水噴霧試験 |
| 表面品質 | バリ、クラック、ダイスマーク | 目視検査、顕微鏡、磁粉検査 |
標準は大きな役割を果たします。 ISO 3506-1 はステンレス鋼ファスナーの特性クラスを定義しています。A2-70 は最小引張強度が 700 MPa のオーステナイト系 304 タイプのファスナーを意味し、A4-80 は 800 MPa の 316 タイプのファスナーを指します。責任あるサプライヤーは、形状が許す限り常にヘッドにマークを付け、追跡可能な記録に裏付けされたテスト証明書を提供します。
ネジがどのように作られるのかを知ると、ネジの購入方法が変わります。冷間頭ねじ転造ねじは通常、疲労荷重下で切断ねじや機械加工ねじよりも優れた性能を発揮するため、エンジン、鉄道車両、風力タービン、鉄骨構造物に好まれます。しかし、このプロセスがうまく機能するのは、ワイヤーがきれいで、金型がメンテナンスされ、検査プログラムが本物である場合に限られます。
注文する前に、材料証明書、特性クラスのマーキング、寸法試験レポート、および塩水噴霧データを要求してください。工場を訪問するか、製造の証拠ビデオをリクエストしてください。冷間圧造ダイが摩耗すると、ヘッドの下に肉眼では見えない亀裂が残る場合があり、不良バッチは内部欠陥を隠しながら簡単な寸法検査に合格する場合があります。信頼できるサプライヤーは、これらのリスクをどのように管理しているかを教えてくれます。
アプリケーションの実用的な仕様を定義するには、次のリンクを参照してください。 ステンレスボルトの選び方ガイド .
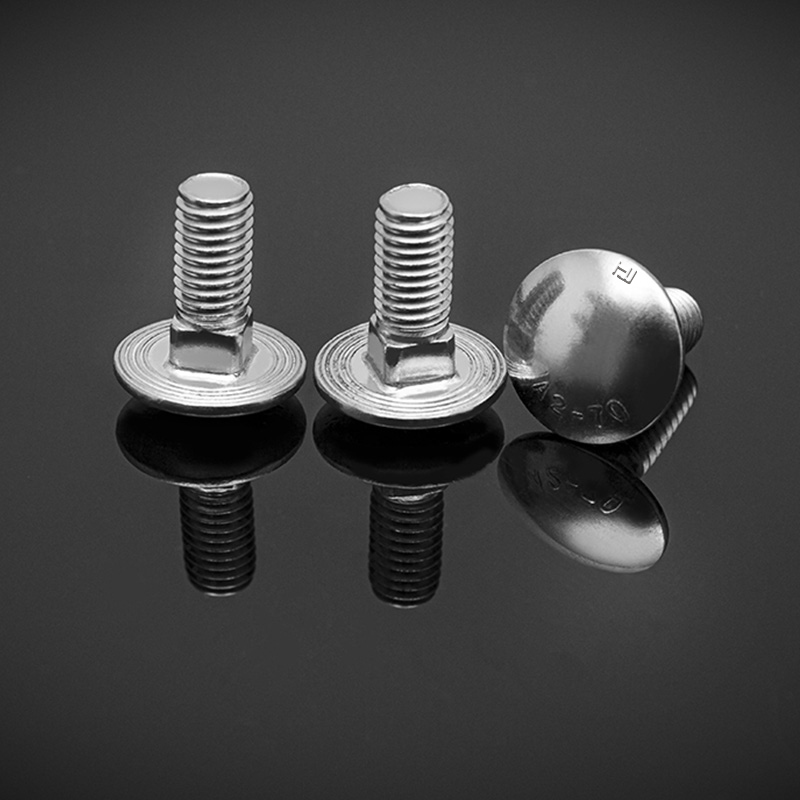
特殊なヘッド形状も同様の工程で製作します。たとえば、四角い首を持つキノコの頭は冷間圧造されており、木材や構造接合部の回転を防ぐために頭の下に四角いカラーが付けられています。
 DIN 603 ステンレス鋼キノコ頭角首ボルト 角首の半円形ヘッドが回転を防ぎ、木材や金属の接合部に最適です。短い糸は、家具や構造接合部に使用される木材などの柔らかい素材に適しています。 製品を見る→
このようなバリエーションは、メーカーが単なるカタログ規格ではなく、ツーリングの設計を理解していることを証明するものです。
ネジ製造は精密成形の分野です。ネジがどのように作られるかを理解したら、ワイヤーの品質、ダイスの状態、ネジの転がりの安定性、検査データの完全性によってサプライヤーを評価できます。それは、価格だけを比較するよりもはるかに有意義です。
スレッド 許容差: 6g 標準 DIN 13-15、DIN 13-12 ロッド径d d≦M20:A2-70、A4-70; M20<d≦M39:A2-50、A4-50; d≧M39:C3、C4; d<M39
See Details