eng

+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
全ねじロッド (全ねじロッド、スタッド、またはねじバーとも呼ばれます) は、建築、HVAC、電気、配管、および一般製造において最も汎用性の高い締結材料の 1 つです。標準の長さで販売されているため、ほとんどのプロジェクトでは正確なサイズにカットする必要があります。下手をすると、切り込みがねじ山を潰し、鋭利なバリが生じ、あらゆるナットやカップリングと衝突する曲がった端が残る可能性があります。うまくできたロッドはプロフェッショナルに見え、所定の位置にスムーズに回転し、定格強度を最大限に保ちます。このガイドでは、すべてのねじを切断する最良の方法、最もきれいな結果をもたらす工具、ステンレス鋼のねじを完璧な状態に保つための仕上げ手順について説明します。
適切なツールは、必要なカットの数、作業が行われる場所、ロッドの直径によって異なります。以下のどのツールもカットを成功させることができますが、速度、携帯性、仕上がりの品質が異なります。時々作業を行う場合は、弓のこが信頼できる出発点となります。生産作業の場合、バンドソーまたはチョップソーを使用すると時間を節約できます。
| ツール | 最適な用途 | カット品質 | 速度 |
|---|---|---|---|
| 弓のこ、バイメタル 24-32 TPI | 時折の切断、狭い空間 | 良い | 遅い |
| アングルグラインダー、薄型カットオフディスク | 現場での迅速なカット、任意の位置 | まあまあ~良い | 速い |
| レシプロソー、メタルブレード | ぎこちない位置または頭上の位置 | フェア | 速い |
| バンドソーまたはチョップソー | 多数の同じカット、ワークショップ | 素晴らしい | 非常に速い |
ステンレス鋼のロッドの場合は、常に新しい鋭利なブレードまたはディスクを使用してください。鈍い工具は剪断ではなく摩擦するため、表面が加工硬化され、切断がさらに難しくなります。弓鋸の 24 ~ 32 TPI など、歯数が多いと、ねじ山プロファイルの薄壁がより滑らかに仕上げられます。
数分間の準備が、ダメになったスレッドと工場品質のエンドの違いを生み出します。巻尺、先端の細いマーカー、ロッドの直径に一致する 2 つの六角ナット、保護用の生爪または木片が付いたベンチ万力が必要です。
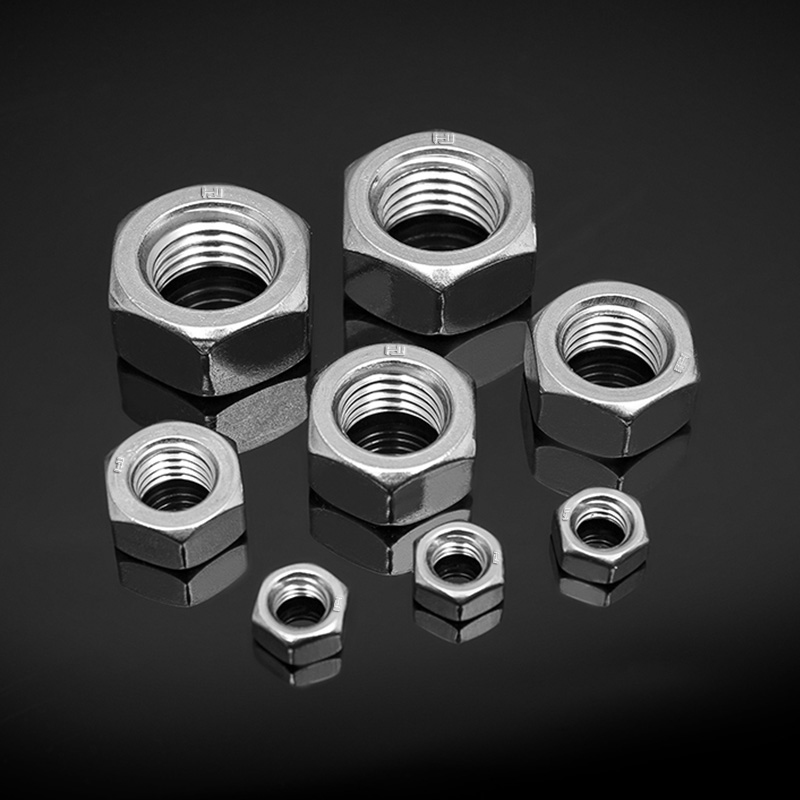 DIN934/GB6170 ステンレス鋼六角ナット 外観の特徴 製品を見る→
適切なサイズの標準的な六角ナットは、このテクニックに最適です。ステンレス鋼の六角ナットは再利用可能で、ロッドのかじりに強く、切断するロッドに合わせてメートルねじとインチねじが用意されています。
ロッドを測定し、マークを付け、固定したら、次の手順で切断を行います。弓のこ、アングル グラインダー、バンドソーのいずれを使用する場合でも、同じ基本手順が適用されます。
ほとんどの切断方法では、ロッドの外側のエッジに鋭いバリが残り、場合によってはロッドの内側の穴にも鋭いバリが残ります。このバリがあると、ロッドをネジ付きカップリングやビーム クランプに挿入するのが難しくなり、手袋や皮膚を切り裂いてしまう可能性があります。削除には 1 分もかかりません。
また、面取りが適切であると、手でナットを開始しやすくなります。これは、ナットの位置合わせが難しい狭いスペースで特に役立ちます。
ステンレス鋼は、切断時の挙動が軟鋼とは異なります。加工硬化が早く、熱伝導が悪く、刃が鈍ると剪断ではなく汚れが生じる傾向があります。その結果、エッジが硬化してかじり、相手のねじ山を損傷する可能性があります。解決策は簡単です。
材料のグレードも重要です。 304 ステンレス鋼は一般的な耐食性の標準的な選択肢ですが、316L は塩化物、塩水、攻撃的な化学物質に対して優れた耐性を備えています。
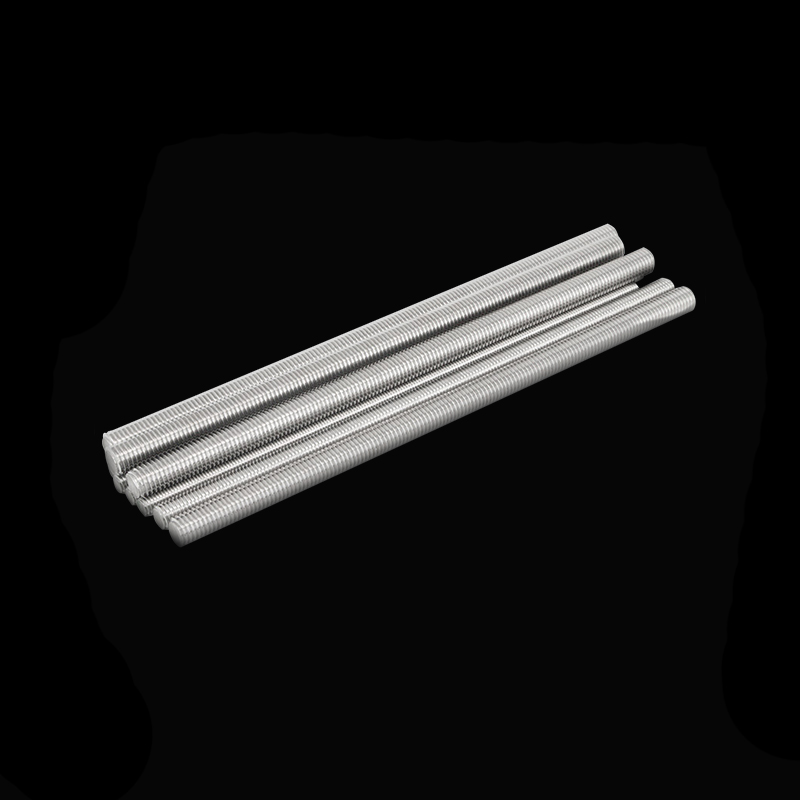 DIN 975 ステンレス鋼ねじ棒 外観の特徴 製品を見る→
全長のねじが必要な作業の場合、304 または 316L の連続ねじロッドが最も実用的なオプションであり、切断は他の精密加工と同じ注意を払って行う必要があります。ファスナーのタイプを決める場合は、 ネジ付きロッドとその他の留め具の選択に関するガイド トレードオフについて説明します。 2 つのねじ端間の正確なねじのない中間セクションが必要な用途には、スタッド ボルトの方が適している場合があります。私たちの ステンレス鋼ねじ棒の詳細な選択ガイド オプションを比較します。
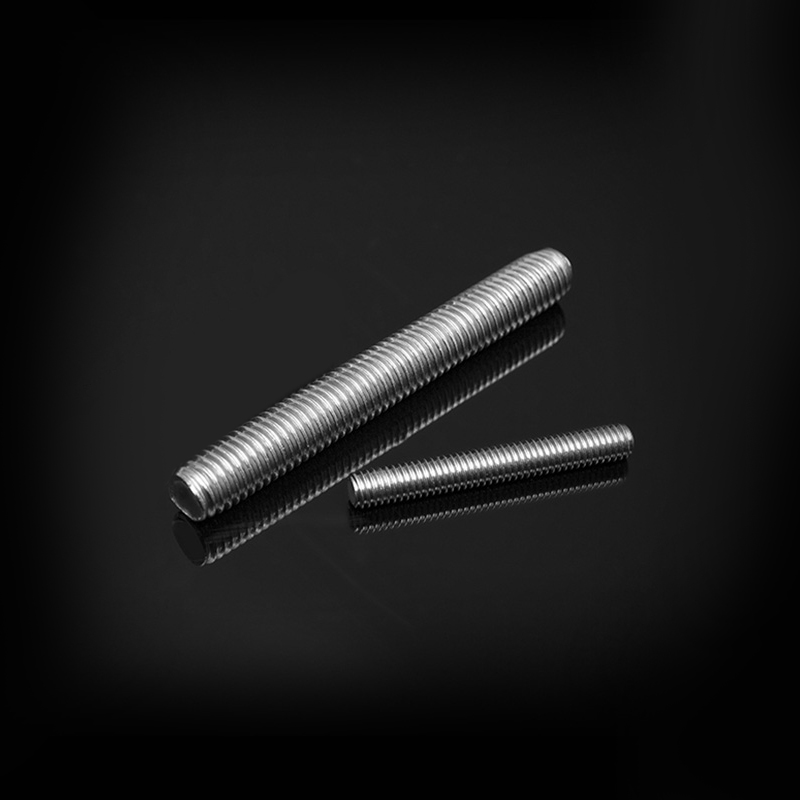 DIN976 ステンレス鋼スタッドボルト 外観の特徴 製品を見る→
多数の同一のピースを切断する必要がある場合は、ソーテーブルにストップブロックを設定して、すべてのピースが正確に同じ長さになるようにします。これにより無駄が削減され、完成したアセンブリが均一に保たれます。
何をしてはいけないかを知ることは、正しいテクニックに従うことと同じくらい重要です。現場やお客様からの質問で最も頻繁に見られるエラーは次のとおりです。
すべての糸を切るのは日常的な作業ですが、他の精密な作業と同じように注意する必要があります。適切な工具と 2 つの予備ナットを使用し、数分間の仕上げ作業を行うことで、常にきれいで直角でバリのない端を作成できます。ダクト工事の吊り下げ、フレームの構築、ケーブル トレイの設置、または機械の修理のいずれの場合でも、切断の品質によって、組み立ての容易さと耐久性が決まります。約 20 年の生産経験を持つステンレス鋼ファスナー メーカーとして、私たちは慎重な切断によってねじの品質が保護され、耐用年数が延びる様子を日々目にしています。これらのテクニックをツールボックスに入れておき、環境に適したステンレス鋼グレードを選択すれば、全ねじが本来の性能を正確に発揮できるようになります。
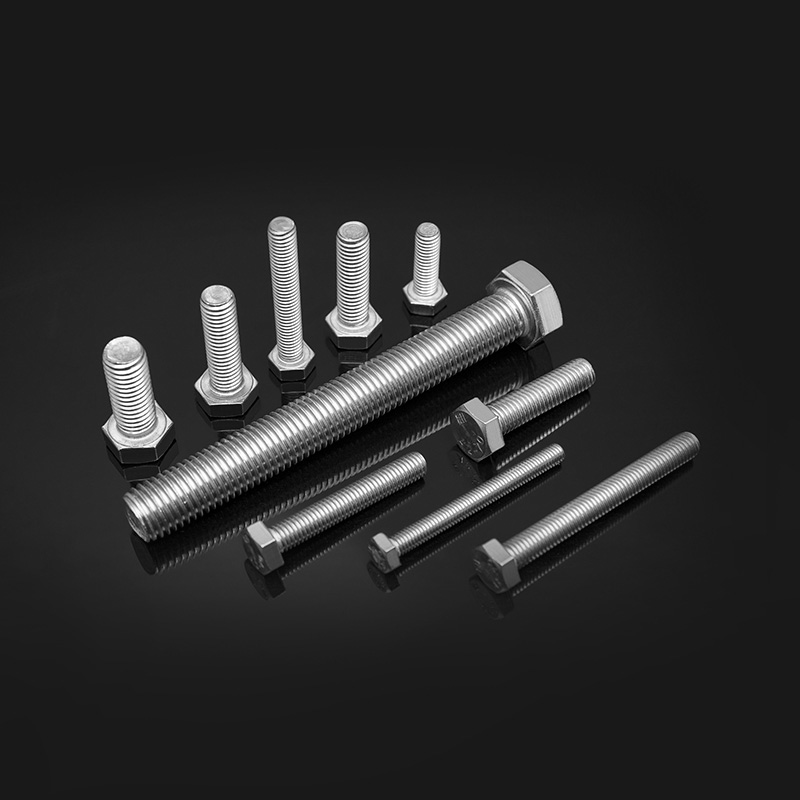
スレッド 許容差: 6g 標準 DIN 13-15、DIN 13-12 ロッド径d d≦M20:A2-70、A4-70; M20<d≦M39:A2-50、A4-50; d≧M39:C3、C4; d<M39
See Details